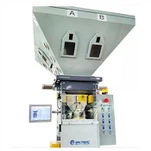
yleiskatsaus
Muoviteollisuuden nopean kehityksen myötä materiaalin ekstruusioprosessissa raaka-ainetoimitukset riippuvat yksinkertaisesti manuaalisesta punnituksesta, sekasyöttö on vaikea varmistaa työn laatua ja tehokkuutta, varsinkin monikerroksisen-ekstruusioteknologian nopean kehityksen vuoksi. Muovin puristusprosessin raaka-ainetoimituksesta on vähitellen kehittynyt automaattinen järjestelmä, kuivaus, ekstruusio, varastointi, kuivaus, ekstruusio ja varastointi. Toisaalta nykypäivän muovinjalostusteollisuus on yhä kovemman kilpailun ja jatkuvien markkinamuutosten edessä, miten varmistetaan tuotteiden laatu ja kilpailuasema markkinoilla, korkea joustavuus tuotannossa on erittäin ja ehdottoman välttämätöntä ja tuotteiden kustannusten alentaminen on yhä tärkeämpää. Punnitusmittausten ohjaustekniikka on uusi tekniikka, jota on kehitetty nopeasti vastaamaan ihmisten kasvavaan kysyntään muovipuristusteollisuudessa ja joka on herättänyt laajaa huomiota.
Muovin ekstruusiomuovausprosessissa,suulakepuristimen raaka-aineen syöttö on yleensä jaettu kolmeen vaiheeseen: ensimmäinen on punnita jokainen ekstruuderin tarvitsema komponentti, toinen on sekoittaa kunkin ekstruuderin tarvitsemat komponentit ja viimeinen on syöttää tasaisesti sekoitettu materiaali ekstruuderin suppiloon ruuvipehmityksen ja sulatuspuristuksen kautta. Perinteinen käytäntö on suorittaa off-linjapaino, eli kuinka monta pakkausta päämateriaaleja (25 kg) ja kuinka monta pakkausta apuaineita, ja sitten keinotekoinen sekoitus suulakepuristimen suppiloon. Tällainen käytäntö aiheuttaa usein useita ongelmia: kuten epätarkka punnitus; Seos ei ole tasainen, etenkään lisäaineiden dispersio monikomponenttisissa ainesosissa ei ole riittävä; Joskus raaka-aineiden hukka ja työvoimakustannusten nousu johtuvat liiallisista keinotekoisista ainesosista. Ei voida tarjota reaaliaikaista-ekstruuderin tuotantoa, laadunvalvonnan puute ja niin edelleen. Siksi on erittäin tärkeää käyttää seoksen jatkuvaa-linjapunnitusta, jolla voidaan tehokkaasti varmistaa, että jokainen komponentti mitataan ja punnitaan ennalta määrätyn painoprosentin mukaisesti tasaisen sekoituksen tavoitteen saavuttamiseksi.
Toisaaltatavanomainen suulakepuristusohjaus muovin suulakepuristusprosessissa edellyttää, että käyttäjä asettaa suulakepuristimen nopeuden ja manuaalisen säädön, mikä ei voi taata jatkuvaa suulakepuristustehoa, ja ajan mittaan lämpötilan ja paineen vaihtelun, suodatinseulan kunnon ja muiden asiaan liittyvien prosessien muuttuessa, suulakepuristusteho muuttuu usein suhteellisen ajoittain, koska ruuvin ja traktorin nopeus on vakio, mittarin paksuus on sama, tuotteen pituussuuntainen paksuus, vaikuttaa vakavasti tuotteen laatuun. Alla olevassa kuvassa näkyy tuotteen metripainon vaihtelu ekstruusiotuotannon kanssa.


Suulakepuristusohjauksessa, nimittäin metripainon hallinnassa, se jaetaan yleensä kolmeen tapaan: vetomittarin painonsäätötila, ekstruuderin painonsäätötila ja vetoekstruuderin synkroninen mittarin painonsäätötila, kuten alla olevassa kuvassa näkyy. 1) Vetomittarin painonhallinta tarkoittaa, että tuotteen metripaino voidaan asettaa etukäteen. Automaattitilassa asetetun arvon ja todellisen arvon välinen poikkeama voidaan poistaa säätämällä traktorin nopeutta; 2) Ekstruuderin metripainon ohjaustila tarkoittaa, että tuotteen metripaino voidaan asettaa etukäteen. Automaattitilassa asetetun arvon ja todellisen arvon välinen poikkeama voidaan poistaa säätämällä suulakepuristimen ruuvin nopeutta. Jos suulakepuristimeen syötetään annostelulaite, annostelun syöttölaitteen ruuvin nopeus säädetään paino on vakio. Sitä käytetään pääasiassa kierrätysmateriaalien tuotantoprosessissa.
Tilavuusmittauksen käytön ansiosta se on olemassa:
1. Mittaustarkkuus on säädettävä ajan mukaan; 2. Ammattitaitoisen henkilöstön tulee suorittaa laitetietojen asettaminen; 3. Kaava ja käsittelytiedot on muunnettava ja korjattava; 4. Raaka-ainehiukkasten tilavuuden ja tiheyden tasaisuuden on oltava korkea. Siksi sitä käytetään harvoin muovin suulakepuristusprosessissa.
Gravimetrisen menetelmän käytön ansiosta sillä on seuraavat edut:
1. Vakaa ja tarkka ohjaus; 2, voi käyttää erilaisia raaka-aineita; 3, automaattinen kalibrointitoiminto; 4, asetus on yksinkertainen - vain hyvin lyhyen ajan; 5. Mittaa painon mukaan - ei tilavuuden mukaan; 6, poista sumea toiminta; 7. Nopea ROI. Painoton annostelumenetelmä soveltuu korkean tuoton ekstruusiotuotantoon ja tarjoaa lisäohjauksen useille sekoittimille, joita käytetään monikerroksisissa ko{11}}ekstruusiolaitteissa. Painonmittausmenetelmä sopii kaikille raaka-aineille, joiden painomittauksella on: 1, erittäin korkea tarkkuus; 2. Automaattinen korjaus; 3, aseta suoraan kunkin komponentin prosenttiosuus; 4, aseta suoraan valintapyörällä; 5, koneen toiminta on yksinkertaista.
Useita tyypillisiä punnituslaitteita kuvataan